创盈PCB线路板


多层PCB压合不良原因分析机构:专业剖析多层PCB压合不良的根源
发表时间: 2026-05-02 11:31:15
浏览:
多层PCB压合不良原因分析机构:专业剖析多层PCB压合不良的根源多层PCB压合不良,其根源通常在于材料、工艺、设备与操作四大要素的不匹配。以下将从专业机构视角,
多层PCB压合不良原因分析机构:专业剖析多层PCB压合不良的根源
多层PCB压合不良,其根源通常在于材料、工艺、设备与操作四大要素的不匹配。以下将从专业机构视角,系统剖析各类典型缺陷的成因与机理。
压合前:材料与基材的“先天”隐患
内层芯板与粘结片(PP)不匹配 铜箔与棕化/黑化质量不佳 基材存储与预处理不当
流动度/凝胶时间(GT)不适:与压机升温速率不匹配,易引发起泡、分层或树脂流失。
挥发份(V.C.%)超标:压合时挥发物无法排出,形成气泡或分层。
热膨胀系数(CTE)差异大:高温下膨胀/收缩不一致,导致层间错位、板翘。
棕化/黑化异常:微蚀量不足或氧化层晶体过大,导致结合力差,易分层。
烘烤不当:温度或时间不足,无法有效去除水分和应力。
压合中:温度-压力-时间的“失控”
温度曲线与树脂特性不匹配 压力设置与加压时机不当 真空与排气设计不合理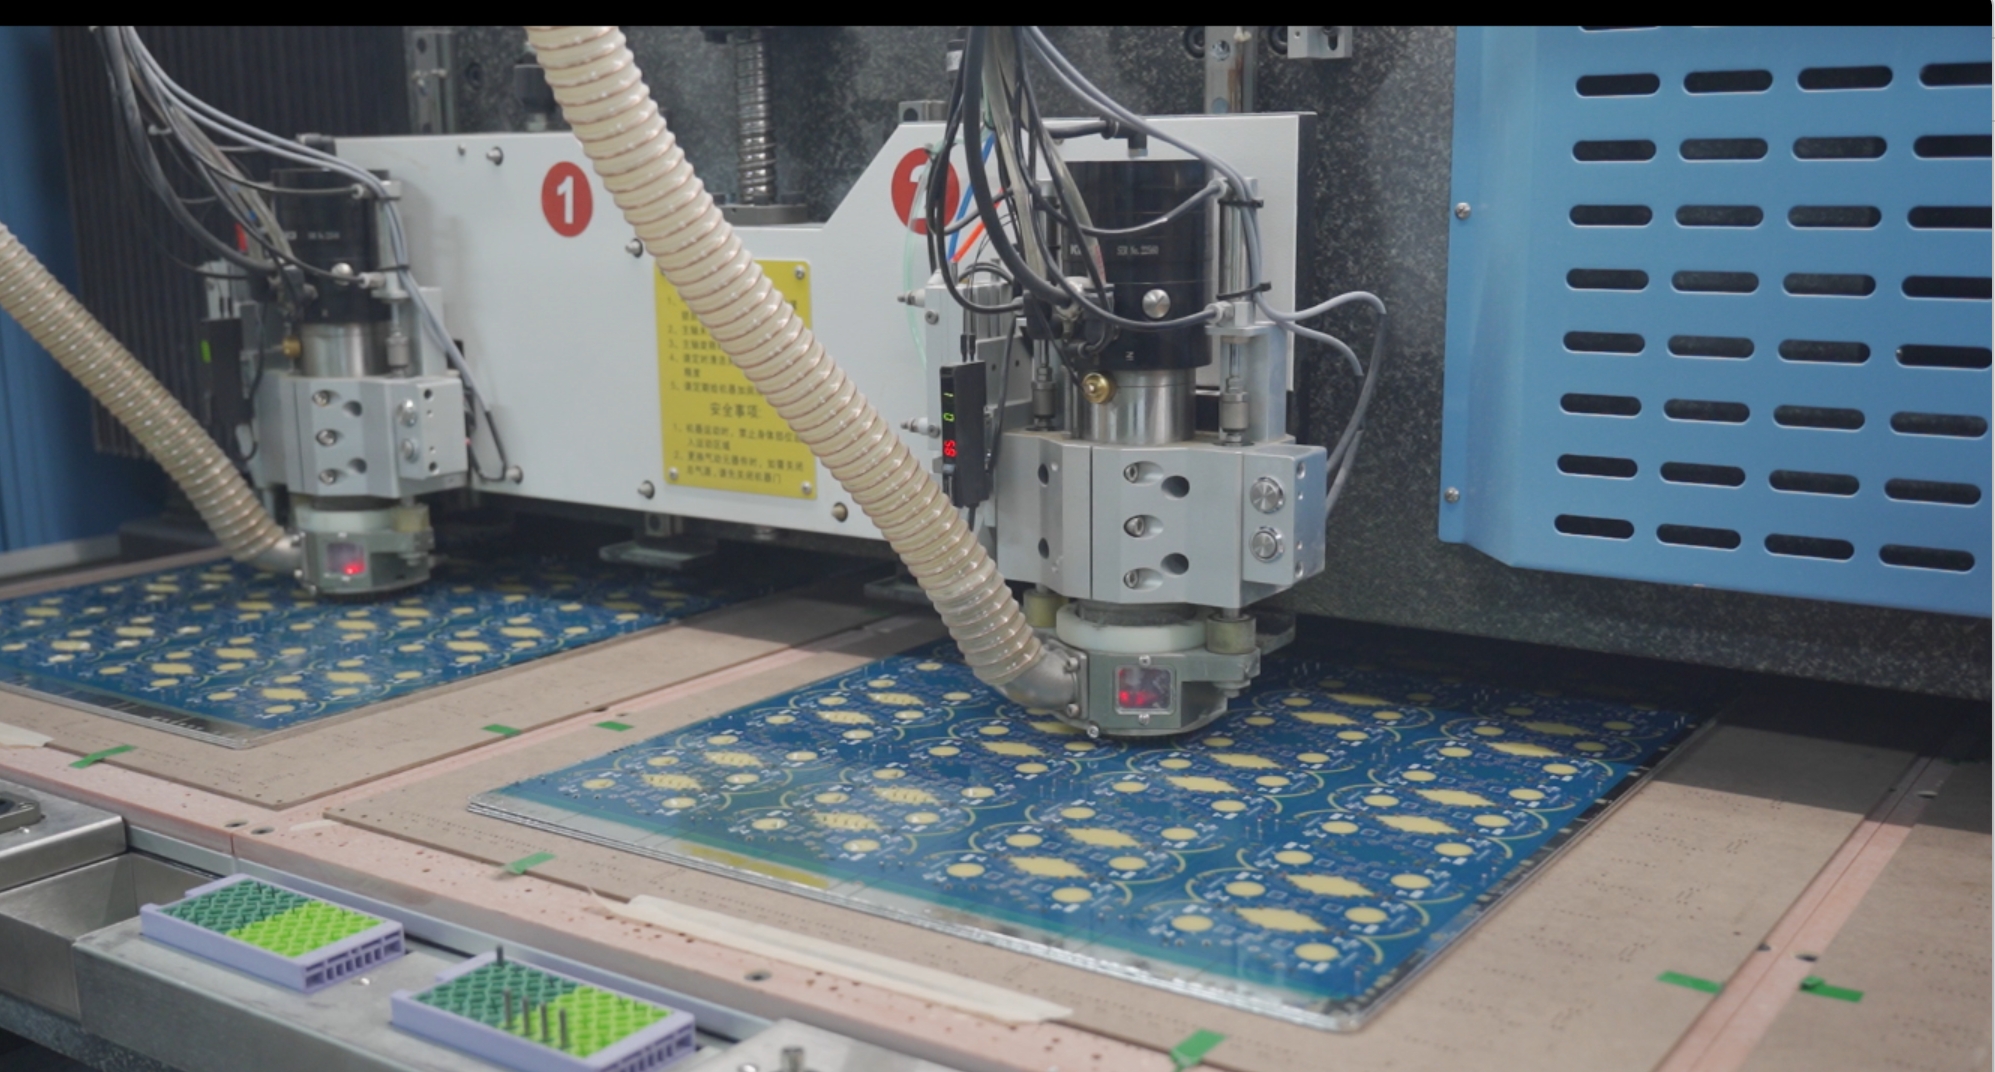
升温过慢:树脂提前凝胶,流动性丧失,无法排出空气,导致空洞。
温度波动大:影响Tg和固化度,导致板翘、分层。
全压过早:树脂未充分浸润玻璃布,导致白斑、空洞。
全压过晚:树脂已凝胶,流动性差,导致缺胶、分层。
压力不均:压机平行度差或叠板偏斜,导致局部失压,形成凹坑、树脂瘤。
压合后:固化、冷却与后处理的“后遗症”
固化不完全或过度 冷却与卸压方式不当 后固化(B-stage)工艺不当
固化过度:Tg和耐热性下降,板材变脆。
人为因素:操作与管理的“细节”疏漏
叠板(Lay-up)操作不规范 清洁与防护不到位 设备维护与过程监控不足
叠板不齐或定位不准,导致层间错位、厚度不均。
清洁后板面长时间暴露在空气中,再次吸潮或氧化。
未定期校验设备,过程参数失控。
常见压合不良现象与根源剖析
| 不良现象 | 主要根源剖析 |
|---|---|
| 白斑、玻璃布显露 | 树脂流失:树脂含量低、流动性大、预压高、高压早;或树脂未充分浸润。 |
| 板面起泡/空洞 | 气体/挥发物:预压不足、压力不均、升温快、树脂流动性差、材料吸潮或挥发份超标、清洁不良。 |
| 凹坑、树脂瘤、铜箔皱褶 | 局部失压/流动不均:钢板不平、叠板错位、树脂流动度不适、排板操作不当。 |
| 内层图形移位/滑移 | 图形受推挤:内层铜箔强度低、预压高、树脂流动性强、压机/叠板精度差。 |
| 层间错位 | 热应力/流动推力:材料CTE不匹配、树脂流动推力、热收缩差异、叠板/定位精度不足。 |
| 板曲/板翘 | 应力失衡:结构不对称、固化不足、材料下料方向不一、混用材料、冷却方式不当。 |
| 层间分层/受热分层 | 界面结合力差:材料吸潮或挥发份超标、表面污染、氧化/棕化质量差、固化不完全。 |
专业诊断与改善思路
锁定问题范围:通过外观、切片、X-ray等手段,区分是全局性还是局部性问题。
逆向追溯分析:从人、机、料、法、环、测六个维度,排查近期变更点,定位根本原因。
DOE实验设计:通过小批量试验,优化温度、压力、时间等关键参数组合。
建立预防机制:固化工艺窗口,加强来料检验与过程监控,建立标准化作业流程(SOP)。
 QQ客服


