创盈PCB线路板


埋铜散热不良原因 + 顶级厂家专业剖析 + 埋铜散热不良解决
发表时间: 2026-05-05 14:29:20
浏览:
埋铜散热不良原因 + 顶级厂家专业剖析 + 埋铜散热不良解决 埋铜散热不良的根本原因1. 导热路径中的“气隙”与“弱界面”这是最常见的问题。铜块与PCB基材间若
埋铜散热不良原因 + 顶级厂家专业剖析 + 埋铜散热不良解决
埋铜散热不良的根本原因
1. 导热路径中的“气隙”与“弱界面”
这是最常见的问题。铜块与PCB基材间若存在空隙或填充树脂不满,会形成高导热热阻的“气隙”。由于空气导热系数极低,热量在此处会大量堆积,导致器件结温不降反升,甚至比普通厚铜板更差。
2. 铜块与基材的“热膨胀失配”
铜的热膨胀系数(CTE)与FR-4等基材差异巨大。在热压、回流焊等温度循环中,两者膨胀收缩不同步,会在界面产生应力。长期反复作用会导致界面分层、铜块松动,形成局部热点,甚至引发翘板、焊点开裂等可靠性问题。
3. 埋铜区域“设计失衡”
面积与厚度不当:铜块过大或太厚,会导致局部刚性失衡,加剧翘曲和应力集中。
分布不对称:铜块仅集中在一侧,会使板材受热不均,如同“跷跷板”,导致严重翘曲,影响SMT贴装。
缺乏热扩散路径:热量仅靠铜块自身传导,若未通过过孔、铜皮等结构将热量横向扩散或导出至散热片,热量仍会堆积在局部。
4. 外部散热结构“缺失”
埋铜本质上是“内部导热通道”,而非“散热器”。如果PCB外部没有金属壳、散热片或风道等有效的散热结构,热量最终仍会积聚在板面和器件上,导致散热效果不佳。
5. 制造工艺“缺陷”
填充不良:树脂或铜浆填充不满,产生空洞,导致局部导热差、绝缘弱,在热应力下易开裂分层。
结合力差:铜块表面处理不当(如氧化、粗糙度不足),导致与树脂粘结不牢,在热循环下易剥离。
电镀不良:铜块与线路过渡区不平整,导致电镀层不连续,影响焊接和电流传输。
6. 器件与铜块“接触不良”
如果器件焊盘与埋铜块表面不平整或结合不实,会导致焊料润湿不足,产生虚焊或气孔。这会形成高电阻的接触点,自身发热,加剧局部热点。
顶级PCB厂商的专业剖析
1. 埋铜是“局部强化”,而非“全局降温”
专业厂商强调,埋铜的核心价值在于为大电流路径或特定发热器件提供低阻、高导热的“热高速通道”,将热量横向扩散或垂直导出。它是一个“定点强化”工具,必须配合良好的系统级散热设计才能发挥最大效用。
2. 可靠性优先于单纯堆铜
高端PCB厂商会通过材料、结构和工艺的协同设计来确保可靠性。例如,选用高Tg、低CTE的基材以减小热膨胀差异;通过优化铜块厚度、形状和分布来平衡热应力;并严格控制压合、填充等工艺,确保界面无缺陷。
3. 散热效果需通过“系统级验证”
厂商会通过热仿真和实测来验证设计。合格的埋铜设计,配合良好的外部散热,可使局部热点温度降低20℃以上。反之,若外部散热不足,则效果大打折扣。最终验证需结合热成像、热电偶测温等手段。
4. 工艺窗口窄,需“设计+制造”协同
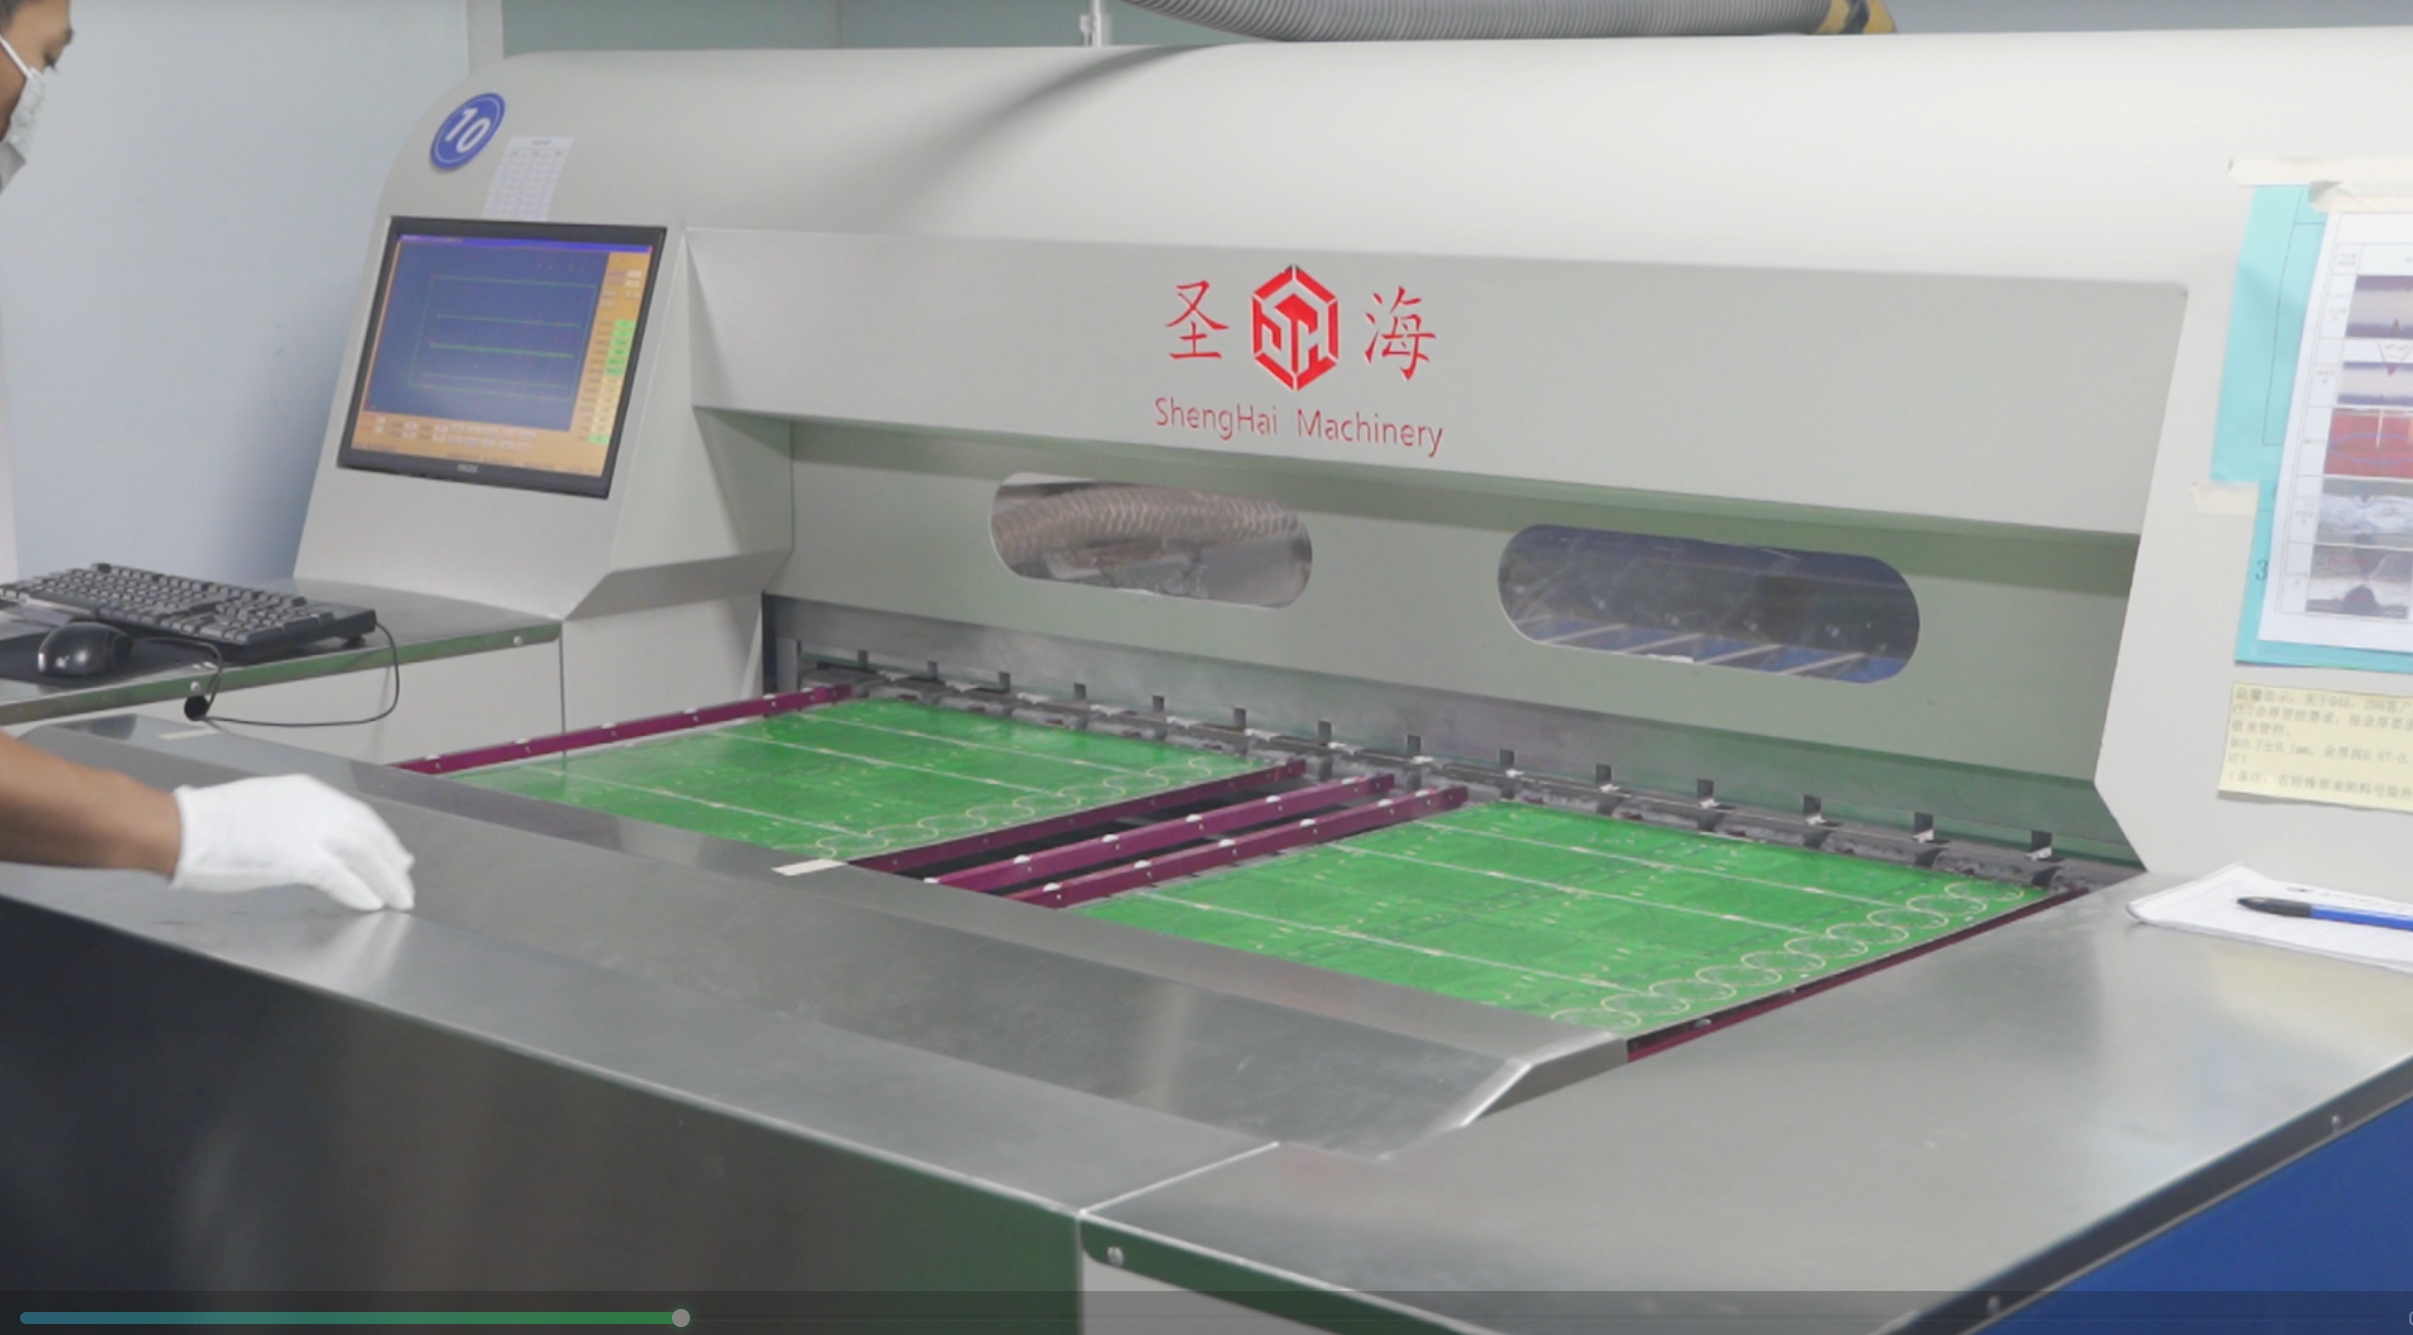
埋铜工艺涉及开槽、压合、填充、电镀等多道工序,任一环节控制不当都可能导致问题。因此,顶级厂商强调在设计阶段就与制造方紧密沟通,明确公差、材料、工艺等要求,共同制定可制造的方案。
埋铜散热不良的系统化解决方案
1. 设计阶段:从源头规避风险
明确目标:清晰定义埋铜的目的(大电流承载或散热),并据此确定铜块的面积、厚度和数量。
优化布局:尽量对称分布铜块,避免单侧集中;控制单块面积,避免过厚,以降低翘曲风险。
构建“立体”散热路径:在铜块周围设计密集的过孔阵列(Thermal Vias),将热量传导至内层大铜皮或背面的散热焊盘。对于高要求场景,可采用“PTH+铜浆填充”工艺,实现360°散热,可使温升降低25-30%。
匹配外部散热:在器件或铜块上方预留足够的铜皮或焊盘,用于连接散热器或导热胶。
2. 制造阶段:严控工艺质量
确保界面填充:与厂商明确树脂/铜浆的填充工艺(如真空压合),并要求对关键板进行X-ray或切片抽检,确保无空洞。
提升结合力:要求对铜块表面进行棕化或镀镍处理,以增强与树脂的粘结力,防止分层。
控制尺寸精度:明确铜块与槽的配合公差(如槽口比铜块大0.1-0.2mm),并要求对铜块进行预固定,防止压合时移位。
保证表面平整:要求对埋铜区域进行精密研磨,确保器件焊盘与铜块表面齐平(误差≤0.05mm),避免虚焊。
3. 验证与量产阶段:持续监控与优化
进行热仿真:在设计阶段进行热仿真,预估热点温度,并据此优化铜块和过孔的设计。
实测验证:制作样机,使用热成像仪和热电偶测量实际工作温度,与设计目标对比。
可靠性测试:对样机进行热循环、高温高湿等可靠性测试,通过切片等手段检查界面有无裂纹、分层等隐患。
试产与量产控制:在试产阶段充分暴露并解决问题,量产后对关键工序进行SPC(统计过程控制),确保质量稳定。
 QQ客服


